Dom / Blog / Wiadomości branżowe / Aluminiowe profile gąsienic: przewodnik po stopach, tolerancjach i profilach
Wiadomości branżowe


Integrator linii montażowej odrzucił kiedyś 600 metrów toru z rowkiem T serii 40, ponieważ szerokość szczeliny przesunęła się do 8,35 mm w porównaniu z nominalną wartością 8,20 mm. Wsporniki nadal ślizgały się wzdłuż profilu, krzywki zapobiegające luzom nie osadzały się, a przed oddaniem linii do użytku należało przerobić sześć stacji na miejscu.
Profile gąsienic rzadko zawodzą pod względem wytrzymałości. Zawodzą pod względem geometrii szczeliny, prostoliniowości i spójności temperamentu. Jeśli dobrze zastosujesz te trzy elementy, profil wytrzyma maszynę, do której jest przykręcony. Zrozum ich źle, a żadna aktualizacja stopu nie uratuje projektu.
Przed nazwaniem stopu określ system szczelin i klasę tolerancji, a następnie zablokuj prostoliniowość na metr i grubość anodowania w zamówieniu. Te cztery liczby decydują o dopasowaniu, trwałości i koszcie przeróbek. Wszystko inne w specyfikacji jest drugorzędne.
Profil gąsienicowy to wydrążony lub półpusty profil, którego głównym zadaniem jest prowadzenie, przenoszenie lub zaciskanie czegoś wzdłuż liniowej ścieżki. Rodzina produktów jest szersza niż ramy z rowkiem T, jak wyobraża sobie większość inżynierów: prowadnice okien i drzwi przesuwnych, szyny zasłonowe, prowadnice przenośników, szyny siedzeń do transportu szynowego, kanały bagażnika dachowego i uchwyty na akumulatory należą do tej samej kategorii.
Domyślny wybór. Szybko się wytłacza, równomiernie anoduje i obrabia w sposób czysty, i pokrywa większość prac związanych z obramowaniem, meblami i szynami architektonicznymi.
Zauważalnie mocniejszy i dobrej jakości wytłaczania. Typowy wybór do transportu kolejowego, długich niepodpartych przęseł i torów konstrukcyjnych pojazdów.
Ponownie wyższa wytrzymałość, ale złożona geometria szczelin jest trudniejsza do wypełnienia, a anodowanie może wyglądać niejednolicie. Zarezerwuj go dla wagonów obrabianych maszynowo, a nie dla długich torów.
Dostawca będący właścicielem swojej matrycowni, pras i zbiorników do anodowania może dostosować wymiar szczeliny bez udziału strony trzeciej, co ma znaczenie, gdy prototyp jest dwukrotnie cięty przed zatwierdzeniem. Profil naszej rośliny wyjaśnia, w jaki sposób te etapy łączą się pod jednym dachem.
Poniższe liczby są typowe dla wytłaczania komercyjnego. Przed opublikowaniem rysunku potwierdź rzeczywiste wartości w certyfikacie walcowni dla każdego wytopu, ponieważ okna hartowane przemieszczają się pomiędzy prasami i kształtami profili.
W przypadku wyciętego, anodowanego i gotowego do montażu profilu gąsienicy sam metal kosztuje prawie połowę ceny. Ten pojedynczy fakt wpływa na większość decyzji zakupowych, które warto podjąć.
Następują dwie konsekwencje. Jednoprocentowy wzrost ceny kęsów przewyższa pięcioprocentowy ruch w linii anodowania, dlatego przed skorzystaniem z rabatów na powłoki należy negocjować metal i naddatek złomu. A brak tolerancji jest najdroższym elementem zamówienia: w odrzuconej partii zużyto już metal, powłokę i fracht, a przeróbka zwykle zwiększa efektywny koszt jednostkowy o osiem do piętnastu procent.
W mieszanym portfelu zamówień przemysłowych popyt na profile torów rozkłada się mniej więcej w następujący sposób.
Automatyka przemysłowa jest największym pojedynczym blokiem i zachowuje się inaczej niż pozostałe. Kupujący ponawiają zamówienie co miesiąc, na podstawie tego samego rysunku, więc powtarzalność szczeliny i powłoki ma znacznie większe znaczenie niż najniższa cena przy pierwszym zamówieniu.
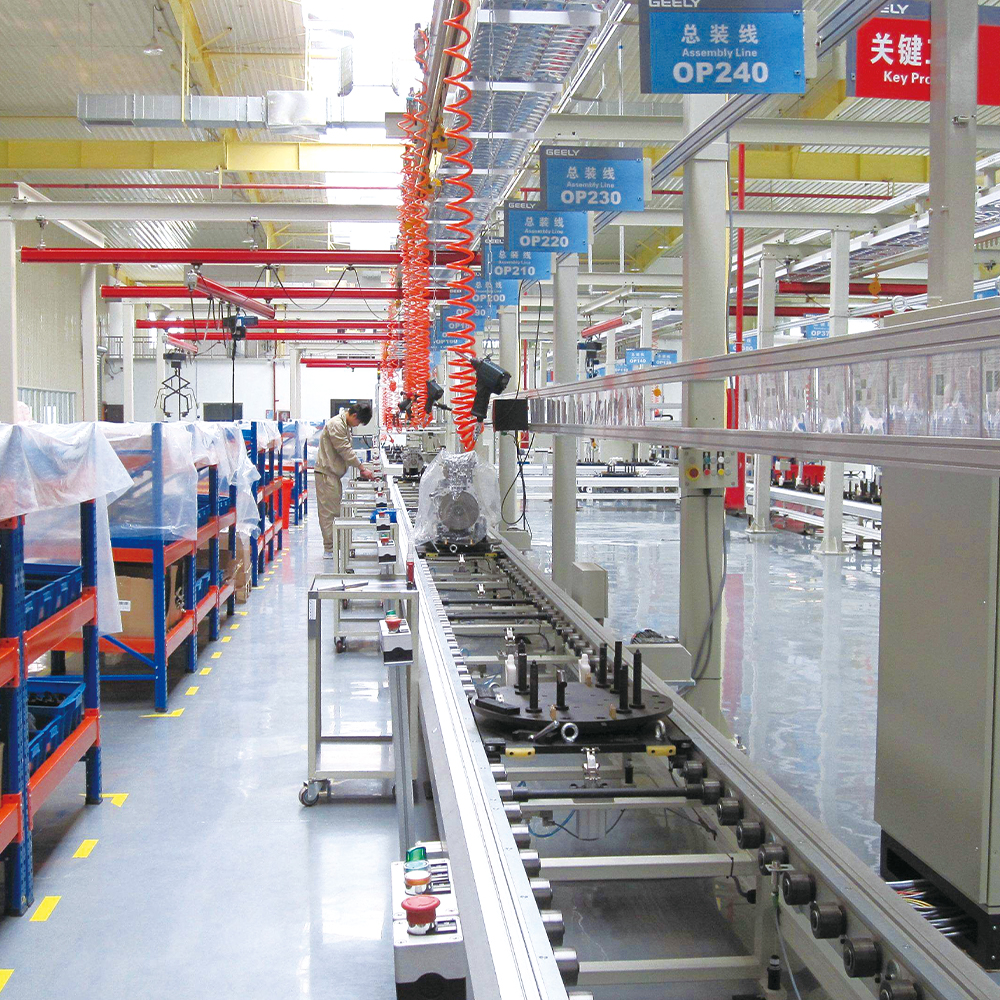 Profile aluminiowe linii montażowej przemysłowej Profile aluminiowe linii montażowej przemysłowej are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Zobacz produkt →
Transport kolejowy znajduje się na drugim końcu. Liczba kandydatów jest niska, kwalifikacje są długie, a profil zatwierdzony do programu zwykle pozostaje niezmieniony przez lata.
 Profile aluminiowe do przewozu szyn Szyna przewodząca pociągu dużych prędkości, profil belki silnika drzwi, profil kraty, ekranowany panel bramy, bagażnik itp. Aluminiowe profile przejazdowe zostały zaprojektowane tak, aby na nowo... Zobacz produkt →
Zastosowania budowlane i energetyczne mieszczą się pomiędzy. Prowadnice do okien i drzwi przesuwnych konkurują ceną i wykończeniem, natomiast profile do montażu fotowoltaicznego i profile akumulatorów ocenia się na podstawie spójności wymiarowej i odporności na korozję w okresie użytkowania mierzonym w dziesięcioleciach.
Zacznij od najgorszego obciążenia i długości samonośnej. Wózek o masie 3 kg na długości 1,5 m i wózek o masie 40 kg na długości powyżej 4 m nie będą miały tego samego profilu, niezależnie od tego, co sugeruje katalog.
seria 20 do lekkich ram i obudów, seria 40 do osłon maszyn i stanowisk pracy, seria 45 lub dedykowany profil szynowy do wagonów poruszających się codziennie pod obciążeniem.
Dopiero teraz, gdy geometria jest już ustalona. Duże rozpiętości i obciążenia dynamiczne uzasadniają 6005A-T6; ramy i ścieżki architektoniczne są dobrze obsługiwane przez 6063-T5.
Ogólne tolerancje handlowe odpowiadają oprawie. Wózki prowadzone i profile do transportu szynowego wymagają dokładniejszej kontroli szczeliny i prostoliniowości wynoszącej 0,5 mm na metr, mierzonej na całej długości, a nie na próbce.
Anodowanie at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Długości walcowane, cięte na wymiar, obrabiane lub montowane. Profile trafiające bezpośrednio do komory obróbczej oszczędzają obsługę, ale tylko wtedy, gdy na rysunku znajduje się już punkt odniesienia i naddatek na obróbkę.
Profile prowadnic, które przechodzą bezpośrednio do obróbki, wymagają punktu odniesienia, powierzchni mocowania i naddatku uzgodnionego przed wycięciem matrycy. Tę samą zasadę przedstawiono w naszej notatce dot przemysłowe profile aluminiowe w obróbce CNC .
Dedykowana matryca gąsienicowa kosztuje zazwyczaj od 1500 do 4000 dolarów amerykańskich, w zależności od rozmiaru i złożoności, i zwykle jest amortyzowana przy pierwszym zamówieniu, a nie ponownie pobierana za kolejne zamówienia.
Arytmetyka jest prosta. Jeśli niestandardowa szyna zastępuje dwa standardowe profile i obrobioną maszynowo przekładkę, sama oszczędność czasu montażu często zwraca się w postaci od trzech do pięciu ton wydajności. Poniżej tej objętości standardowe profile z obróbką są zwykle tańsze; nad nim dedykowana matryca daje kontrolę nad szczeliną, ścianą i wykończeniem w jednej części.
 Dostawcy dostosowywania form do wytłaczania aluminium Niestandardowe formy do wytłaczania aluminium zapewniają niezrównaną precyzję, umożliwiając producentom osiąganie złożonych geometrii przy wąskich tolerancjach. W odróżnieniu od standardowych form, które... Zobacz produkt →
Dokumentacja to miejsce, w którym wiele projektów po cichu kończy się niepowodzeniem. Dostawca, który może prześledzić liczbę wytopów aż do prasy i partii anodowanej, rozstrzygnie spór w ciągu kilku dni, a nie tygodni, a ta identyfikowalność jest warta więcej niż niewielka różnica w cenie zamówienia.
Umieść na rysunku cztery liczby: otwór szczeliny, grubość ścianki, granica prostoliniowości i grubość powłoki. Wszystkie pozostałe elementy specyfikacji można omówić z dostawcą. Ta czwórka decyduje, czy tor będzie działać, kiedy dotrze na miejsce.

Prawa autorskie © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Wszelkie prawa zastrzeżone.
 Producenci wytłaczania aluminium
Dostawcy profili aluminiowych


